- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


సిలికా సోల్ ఇన్వెస్ట్మెంట్ కాస్టింగ్
సిలికా సోల్ ఇన్వెస్ట్మెంట్ కాస్టింగ్
సిలికా సోల్ ఇన్వెస్ట్మెంట్ కాస్టింగ్పెట్టుబడి కాస్టింగ్ యొక్క ఒక రూపం. పెట్టుబడి అచ్చు సిలికా సోల్ జిర్కాన్ ఇసుక నుండి వక్రీభవన పౌడర్తో కలిపి తయారు చేయబడుతుంది తప్ప ఈ ప్రక్రియ చాలా పోలి ఉంటుంది. సిలికా సోల్ జిర్కాన్ ఇసుక అనూహ్యంగా సూక్ష్మంగా ఉంటుంది (10-20 మైక్రాన్లు) మరియు అచ్చును సృష్టించేటప్పుడు చాలా తక్కువ స్నిగ్ధతతో స్లర్రీకి కలపవచ్చు. ఫలితంగా అద్భుతమైన తారాగణం ఉపరితల ముగింపులతో డైమెన్షనల్గా ఖచ్చితమైన కాస్టింగ్లను అందించే కాస్టింగ్ పద్ధతి. ముఖ్యంగా, సిలికా సోల్ జిర్కాన్ అచ్చు 2000°C వరకు ఉష్ణోగ్రతలను తట్టుకోగలదు, అధిక ఉష్ణోగ్రత మిశ్రమం స్టీల్స్ మరియు స్టెయిన్లెస్ స్టీల్లను ప్రసారం చేసేటప్పుడు వాటిని చాలా ఉపయోగకరంగా చేస్తుంది.
ఎందుకు వాడాలిసిలికా సోల్ ఇన్వెస్ట్మెంట్ కాస్టింగ్?
యొక్క ప్రయోజనాలుసిలికా సోల్ పెట్టుబడి కాస్టింగ్:
â గొప్ప బహుముఖ ప్రజ్ఞ; చాలా లోహాలను వేయడానికి అనుకూలం.
â సన్నని గోడలతో చాలా క్లిష్టమైన కాస్టింగ్లను ఉత్పత్తి చేయడానికి అనుమతిస్తుంది.
â స్మూత్ ఉపరితల ముగింపులు విభజన లైన్ లేకుండా సాధ్యమవుతాయి కాబట్టి మ్యాచింగ్ మరియు ఫినిషింగ్ తగ్గించబడతాయి లేదా తొలగించబడతాయి.
â మ్యాచిన్ చేయలేని భాగాలను ఖచ్చితంగా ప్రసారం చేయడానికి అనుమతిస్తుంది.
â అద్భుతమైన డైమెన్షనల్ ఖచ్చితత్వం సిలికా సోల్ ప్రాసెస్1.ఒక మెటల్ డై తయారు చేయబడింది, అంతిమ అచ్చులో అవసరమైన విధంగానే ముద్ర ఉంటుంది.
2.మోల్టెన్ మైనపు ఒక నమూనాను రూపొందించడానికి మెటల్ డైలోకి ఇంజెక్ట్ చేయబడుతుంది, పటిష్టం చేయడానికి అనుమతించబడుతుంది మరియు తర్వాత తీసివేయబడుతుంది. కొన్ని సంక్లిష్టమైన మైనపు నమూనాలు ఒక అంటుకునే పదార్థాన్ని ఉపయోగించి అనేక వేర్వేరు నమూనాలను కలపడం ద్వారా రూపొందించబడ్డాయి.
3. మైనపు చెట్టుపై మైనపులను సమీకరించడం జరుగుతుంది, పరిమాణంపై ఆధారపడి అనేక భాగాలను చెట్టుపై ఉంచవచ్చు, భాగాలు 0.1 కిలోల బరువు పరిధిలో 50 కిలోల వరకు ఉండటం సాధారణం.
4. చెట్టు మైనపును పూయడానికి సిలికా సోల్ జిర్కాన్ స్లర్రీలో ముంచబడుతుంది, స్లర్రీ అనూహ్యంగా తక్కువ స్నిగ్ధతతో చక్కగా ఉంటుంది, ఫలితంగా అద్భుతమైన తారాగణం ఉపరితల ముగింపు ఉంటుంది. స్లర్రీ ఒక వక్రీభవన పదార్థంతో పూత పూయబడింది మరియు మైనపు నమూనా చుట్టూ షెల్ సృష్టించబడే వరకు ప్రక్రియ చాలాసార్లు పునరావృతమవుతుంది.
5. ఎండబెట్టడం ప్రక్రియ క్లిష్టమైనది. సిలికా సోల్ జెల్లు మరియు వక్రీభవన కణాలను బంధించడానికి అనుమతించడానికి షెల్లను స్థిరమైన ఉష్ణోగ్రతలో సహజంగా ఆరబెట్టడానికి అనుమతించాలి, ఫలితంగా బలమైన, అధిక నాణ్యత గల షెల్ అచ్చు ఏర్పడుతుంది. మైనపు చెట్లను దాదాపు 200 డిగ్రీల ఓవెన్లలో ఉంచి మైనపును కరిగిస్తారు.
6.అన్ని మైనపులను తీసివేసినప్పుడు, తారాగణం కోసం సిద్ధం చేయడానికి చెట్లను 1000 డిగ్రీలకు పైగా వేడి చేస్తారు.
7.అప్పుడు లోహాన్ని వేడి అచ్చులో పోస్తారు, ఇది మిశ్రమం పటిష్టం కావడానికి ముందు అచ్చు యొక్క సన్నని విభాగాలను చేరుకోవడానికి అనుమతిస్తుంది.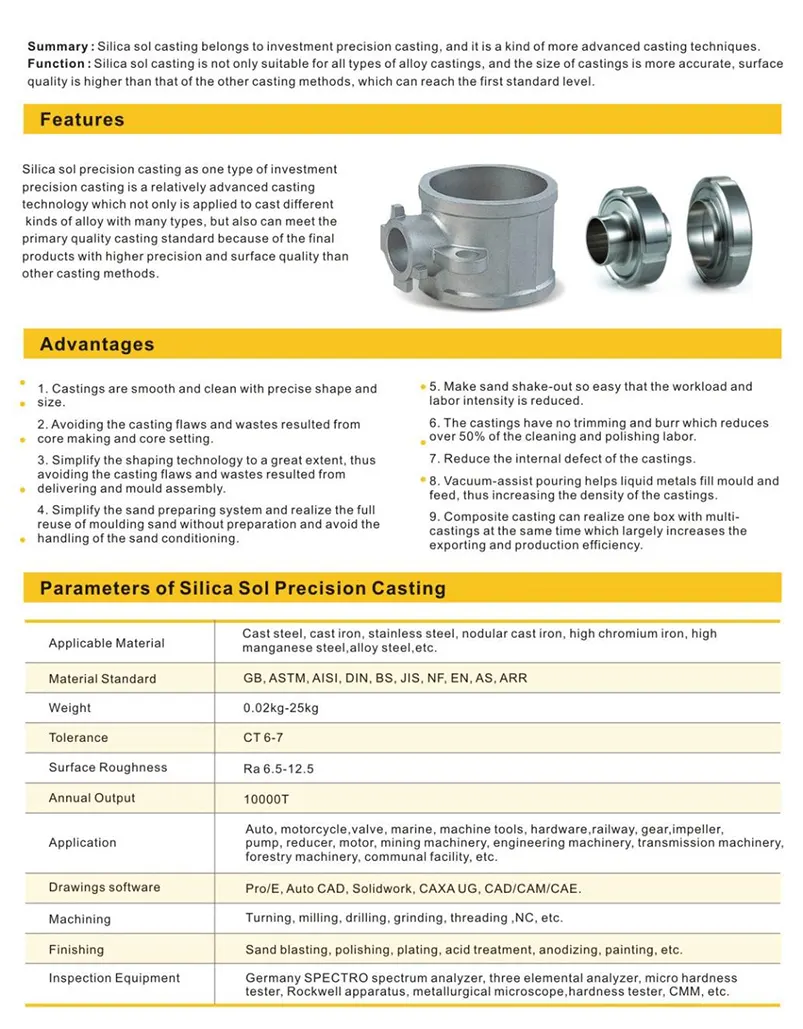
ఎందుకు వాడాలిసిలికా సోల్ ఇన్వెస్ట్మెంట్ కాస్టింగ్?
యొక్క ప్రయోజనాలుసిలికా సోల్ పెట్టుబడి కాస్టింగ్:
â గొప్ప బహుముఖ ప్రజ్ఞ; చాలా లోహాలను వేయడానికి అనుకూలం.
â సన్నని గోడలతో చాలా క్లిష్టమైన కాస్టింగ్లను ఉత్పత్తి చేయడానికి అనుమతిస్తుంది.
â స్మూత్ ఉపరితల ముగింపులు విభజన లైన్ లేకుండా సాధ్యమవుతాయి కాబట్టి మ్యాచింగ్ మరియు ఫినిషింగ్ తగ్గించబడతాయి లేదా తొలగించబడతాయి.
â మ్యాచిన్ చేయలేని భాగాలను ఖచ్చితంగా ప్రసారం చేయడానికి అనుమతిస్తుంది.
â అద్భుతమైన డైమెన్షనల్ ఖచ్చితత్వం సిలికా సోల్ ప్రాసెస్1.ఒక మెటల్ డై తయారు చేయబడింది, అంతిమ అచ్చులో అవసరమైన విధంగానే ముద్ర ఉంటుంది.
2.మోల్టెన్ మైనపు ఒక నమూనాను రూపొందించడానికి మెటల్ డైలోకి ఇంజెక్ట్ చేయబడుతుంది, పటిష్టం చేయడానికి అనుమతించబడుతుంది మరియు తర్వాత తీసివేయబడుతుంది. కొన్ని సంక్లిష్టమైన మైనపు నమూనాలు ఒక అంటుకునే పదార్థాన్ని ఉపయోగించి అనేక వేర్వేరు నమూనాలను కలపడం ద్వారా రూపొందించబడ్డాయి.
3. మైనపు చెట్టుపై మైనపులను సమీకరించడం జరుగుతుంది, పరిమాణంపై ఆధారపడి అనేక భాగాలను చెట్టుపై ఉంచవచ్చు, భాగాలు 0.1 కిలోల బరువు పరిధిలో 50 కిలోల వరకు ఉండటం సాధారణం.
4. చెట్టు మైనపును పూయడానికి సిలికా సోల్ జిర్కాన్ స్లర్రీలో ముంచబడుతుంది, స్లర్రీ అనూహ్యంగా తక్కువ స్నిగ్ధతతో చక్కగా ఉంటుంది, ఫలితంగా అద్భుతమైన తారాగణం ఉపరితల ముగింపు ఉంటుంది. స్లర్రీ ఒక వక్రీభవన పదార్థంతో పూత పూయబడింది మరియు మైనపు నమూనా చుట్టూ షెల్ సృష్టించబడే వరకు ప్రక్రియ చాలాసార్లు పునరావృతమవుతుంది.
5. ఎండబెట్టడం ప్రక్రియ క్లిష్టమైనది. సిలికా సోల్ జెల్లు మరియు వక్రీభవన కణాలను బంధించడానికి అనుమతించడానికి షెల్లను స్థిరమైన ఉష్ణోగ్రతలో సహజంగా ఆరబెట్టడానికి అనుమతించాలి, ఫలితంగా బలమైన, అధిక నాణ్యత గల షెల్ అచ్చు ఏర్పడుతుంది. మైనపు చెట్లను దాదాపు 200 డిగ్రీల ఓవెన్లలో ఉంచి మైనపును కరిగిస్తారు.
6.అన్ని మైనపులను తీసివేసినప్పుడు, తారాగణం కోసం సిద్ధం చేయడానికి చెట్లను 1000 డిగ్రీలకు పైగా వేడి చేస్తారు.
7.అప్పుడు లోహాన్ని వేడి అచ్చులో పోస్తారు, ఇది మిశ్రమం పటిష్టం కావడానికి ముందు అచ్చు యొక్క సన్నని విభాగాలను చేరుకోవడానికి అనుమతిస్తుంది.
లాస్ట్ ఫోమ్ కాస్టింగ్
లాస్ట్ ఫోమ్ కాస్టింగ్
లాస్ట్ ఫోమ్ కాస్టింగ్బాష్పీభవన నమూనా కాస్టింగ్ రకం. ఈ పద్ధతి పెట్టుబడి కాస్టింగ్తో సమానంగా ఉంటుంది, ఇది నమూనా తయారీ ప్రక్రియలో నురుగుకు బదులుగా మైనపును ఉపయోగిస్తుంది.
ఫోమ్ నమూనా 1958లో లోహపు పనిలో మొదట ఉపయోగించబడింది. ఈ అచ్చు కాస్టింగ్ సాంకేతికత ఇసుక అచ్చు కాస్టింగ్ లేదా శాశ్వత కాస్టింగ్ వంటి ఇతర పద్ధతుల వలె ప్రజాదరణ పొందనప్పటికీ, ఇది అత్యుత్తమ ప్రయోజనాలను కలిగి ఉంది, ముఖ్యంగా సంక్లిష్టమైన మరియు ఖచ్చితమైన అచ్చులను వేయడంలో.
పోగొట్టే ముందు నమూనా ఉపసంహరణ ప్రక్రియను కలిగి ఉన్న సాంప్రదాయ పద్ధతుల వలె కాకుండా, కోల్పోయిన ఫోమ్ పద్ధతికి సంబంధించి, నమూనా తొలగింపు దశలో నైపుణ్యం అవసరం, ఈ పరిగణనలను తగ్గించడంలో సహాయపడటానికి కరిగిన లోహాన్ని పోసినప్పుడు నమూనా ఆవిరైపోతుంది.
దిఫోమ్ కాస్టింగ్ కోల్పోయిందిప్రక్రియ
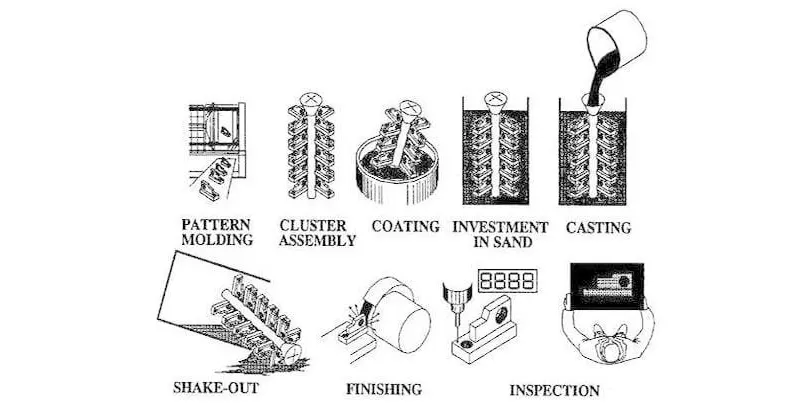
లాస్ట్ ఫోమ్ ప్రక్రియ
కోల్పోయిన ఫోమ్ కాస్టింగ్ టెక్నాలజీలో 5 దశలు ఉన్నాయి: నమూనా రూపకల్పన; ఇన్సులేషన్ పెయింటింగ్ దరఖాస్తు; ఇసుక ఫ్లాస్క్లో నమూనాను ఉంచడం; కరిగిన లోహాన్ని పోయడం; మరియు కాస్టింగ్లను సేకరించడం.
కోల్పోయిన నురుగు నమూనా ఎలా తయారు చేయబడింది?
మొదట, పాలీస్టైరిన్ ఫోమ్ నుండి ఒక నమూనా రూపొందించబడింది. ఈ కాస్టింగ్ పద్ధతిలో ఈ రకమైన నురుగు ఒక ముఖ్యమైన పాత్ర పోషిస్తుంది. ఇది మంచి థర్మల్ ఇన్సులేటర్ మరియు రసాయన నిరోధకత, 75 â కంటే తక్కువ ఉష్ణోగ్రత వద్ద సాధారణంగా పని చేయడానికి వీలు కల్పిస్తుంది.
ఉత్పత్తి యొక్క కష్టం మరియు వివరాలపై ఆధారపడి, నురుగు నమూనా వివిధ మర్యాదల నుండి తయారు చేయబడుతుంది.
కోల్పోయిన ఫోమ్ ప్రక్రియ కోసం నమూనాను తయారు చేయడం
అత్యంత వివరణాత్మక కాస్టింగ్ నమూనాల కోసం, నురుగు నమూనా పాక్షికంగా తయారు చేయబడుతుంది మరియు కలిసి అతుక్కొని ఉంటుంది. చిన్న వాల్యూమ్ కోసం, ఫౌండరీలు తరచుగా చేతితో కత్తిరించడం లేదా ఘన ఫోమ్ బ్లాక్ నుండి మెషిన్ చేయడం ద్వారా నమూనాలను తయారు చేస్తాయి. నమూనా తగినంత సరళంగా ఉంటే, వేడి వైర్ ఫోమ్ కట్టర్ వర్తించవచ్చు.
వాల్యూమ్ పెద్దగా ఉన్నట్లయితే, ఇంజెక్షన్ మౌల్డింగ్ వంటి ప్రక్రియ ద్వారా నమూనాను భారీగా ఉత్పత్తి చేయవచ్చు.
పాలీస్టైరిన్ పూసలు తక్కువ పీడనం వద్ద ముందుగా వేడిచేసిన అల్యూమినియం అచ్చులో ఇంజెక్ట్ చేయబడతాయి. ఆ ఆవిరిని వర్తింపజేసిన తర్వాత పాలీస్టైరిన్కు దారితీసిన ఖాళీ కుహరాన్ని పూరించడానికి మరింత విస్తరిస్తుంది మరియు ఆపై నమూనా లేదా విభాగాన్ని ఏర్పరుస్తుంది. చివరి నమూనా సుమారు 97.5% గాలి మరియు 2.5% పాలీస్టైరిన్.
కాస్టింగ్ ప్రక్రియ
నమూనా ఏర్పడిన తర్వాత, అది ఇన్సులేషన్ పెయింట్తో పూత పూయబడి, ఒక ఫ్లాస్క్లో ఉంచబడుతుంది మరియు అన్-బాండెడ్ ఇసుకలో చుట్టబడి మరియు కుదించబడుతుంది.
పోగొట్టుకున్న ఫోమ్ ప్రక్రియలో నమూనా ఇన్సులేషన్ పెయింట్తో పూత పూయబడింది
కవరింగ్ పెయింట్ అచ్చు ఉపరితలం యొక్క మన్నికను పెంచడానికి, కోత నుండి రక్షించడానికి మరియు విచ్ఛిన్నం చేయడానికి పనిచేస్తుంది. అయితే, ఫ్లాస్క్ ఈ పద్ధతికి తగిన విధంగా రూపొందించబడింది, తద్వారా కరిగిన లోహాన్ని అచ్చులో పోసినప్పుడు, నురుగును కాల్చడం ద్వారా ఉత్పత్తి చేయబడిన వాయువు పూర్తిగా ఉపసంహరించబడుతుంది.
కరిగిన లోహాన్ని నురుగు నమూనాలో పోసిన తరువాత, నురుగు నమూనా కాలిపోతుంది మరియు కాస్టింగ్ ఏర్పడుతుంది.
తారాగణం ఉక్కు ఉత్పత్తికి లాస్ట్ ఫోమ్ పద్ధతి వర్తించబడుతుంది
ఫోమ్ నమూనా 1958లో లోహపు పనిలో మొదట ఉపయోగించబడింది. ఈ అచ్చు కాస్టింగ్ సాంకేతికత ఇసుక అచ్చు కాస్టింగ్ లేదా శాశ్వత కాస్టింగ్ వంటి ఇతర పద్ధతుల వలె ప్రజాదరణ పొందనప్పటికీ, ఇది అత్యుత్తమ ప్రయోజనాలను కలిగి ఉంది, ముఖ్యంగా సంక్లిష్టమైన మరియు ఖచ్చితమైన అచ్చులను వేయడంలో.
పోగొట్టే ముందు నమూనా ఉపసంహరణ ప్రక్రియను కలిగి ఉన్న సాంప్రదాయ పద్ధతుల వలె కాకుండా, కోల్పోయిన ఫోమ్ పద్ధతికి సంబంధించి, నమూనా తొలగింపు దశలో నైపుణ్యం అవసరం, ఈ పరిగణనలను తగ్గించడంలో సహాయపడటానికి కరిగిన లోహాన్ని పోసినప్పుడు నమూనా ఆవిరైపోతుంది.
దిఫోమ్ కాస్టింగ్ కోల్పోయిందిప్రక్రియ
లాస్ట్ ఫోమ్ ప్రక్రియ
కోల్పోయిన ఫోమ్ కాస్టింగ్ టెక్నాలజీలో 5 దశలు ఉన్నాయి: నమూనా రూపకల్పన; ఇన్సులేషన్ పెయింటింగ్ దరఖాస్తు; ఇసుక ఫ్లాస్క్లో నమూనాను ఉంచడం; కరిగిన లోహాన్ని పోయడం; మరియు కాస్టింగ్లను సేకరించడం.
కోల్పోయిన నురుగు నమూనా ఎలా తయారు చేయబడింది?
మొదట, పాలీస్టైరిన్ ఫోమ్ నుండి ఒక నమూనా రూపొందించబడింది. ఈ కాస్టింగ్ పద్ధతిలో ఈ రకమైన నురుగు ఒక ముఖ్యమైన పాత్ర పోషిస్తుంది. ఇది మంచి థర్మల్ ఇన్సులేటర్ మరియు రసాయన నిరోధకత, 75 â కంటే తక్కువ ఉష్ణోగ్రత వద్ద సాధారణంగా పని చేయడానికి వీలు కల్పిస్తుంది.
ఉత్పత్తి యొక్క కష్టం మరియు వివరాలపై ఆధారపడి, నురుగు నమూనా వివిధ మర్యాదల నుండి తయారు చేయబడుతుంది.
కోల్పోయిన ఫోమ్ ప్రక్రియ కోసం నమూనాను తయారు చేయడం
అత్యంత వివరణాత్మక కాస్టింగ్ నమూనాల కోసం, నురుగు నమూనా పాక్షికంగా తయారు చేయబడుతుంది మరియు కలిసి అతుక్కొని ఉంటుంది. చిన్న వాల్యూమ్ కోసం, ఫౌండరీలు తరచుగా చేతితో కత్తిరించడం లేదా ఘన ఫోమ్ బ్లాక్ నుండి మెషిన్ చేయడం ద్వారా నమూనాలను తయారు చేస్తాయి. నమూనా తగినంత సరళంగా ఉంటే, వేడి వైర్ ఫోమ్ కట్టర్ వర్తించవచ్చు.
వాల్యూమ్ పెద్దగా ఉన్నట్లయితే, ఇంజెక్షన్ మౌల్డింగ్ వంటి ప్రక్రియ ద్వారా నమూనాను భారీగా ఉత్పత్తి చేయవచ్చు.
పాలీస్టైరిన్ పూసలు తక్కువ పీడనం వద్ద ముందుగా వేడిచేసిన అల్యూమినియం అచ్చులో ఇంజెక్ట్ చేయబడతాయి. ఆ ఆవిరిని వర్తింపజేసిన తర్వాత పాలీస్టైరిన్కు దారితీసిన ఖాళీ కుహరాన్ని పూరించడానికి మరింత విస్తరిస్తుంది మరియు ఆపై నమూనా లేదా విభాగాన్ని ఏర్పరుస్తుంది. చివరి నమూనా సుమారు 97.5% గాలి మరియు 2.5% పాలీస్టైరిన్.
కాస్టింగ్ ప్రక్రియ
నమూనా ఏర్పడిన తర్వాత, అది ఇన్సులేషన్ పెయింట్తో పూత పూయబడి, ఒక ఫ్లాస్క్లో ఉంచబడుతుంది మరియు అన్-బాండెడ్ ఇసుకలో చుట్టబడి మరియు కుదించబడుతుంది.
పోగొట్టుకున్న ఫోమ్ ప్రక్రియలో నమూనా ఇన్సులేషన్ పెయింట్తో పూత పూయబడింది
కవరింగ్ పెయింట్ అచ్చు ఉపరితలం యొక్క మన్నికను పెంచడానికి, కోత నుండి రక్షించడానికి మరియు విచ్ఛిన్నం చేయడానికి పనిచేస్తుంది. అయితే, ఫ్లాస్క్ ఈ పద్ధతికి తగిన విధంగా రూపొందించబడింది, తద్వారా కరిగిన లోహాన్ని అచ్చులో పోసినప్పుడు, నురుగును కాల్చడం ద్వారా ఉత్పత్తి చేయబడిన వాయువు పూర్తిగా ఉపసంహరించబడుతుంది.
కరిగిన లోహాన్ని నురుగు నమూనాలో పోసిన తరువాత, నురుగు నమూనా కాలిపోతుంది మరియు కాస్టింగ్ ఏర్పడుతుంది.
తారాగణం ఉక్కు ఉత్పత్తికి లాస్ట్ ఫోమ్ పద్ధతి వర్తించబడుతుంది
షెల్ మోల్డ్ కాస్టింగ్
షెల్ మోల్డ్ కాస్టింగ్
షెల్ అచ్చు తారాగణంingఇసుక కాస్టింగ్ మాదిరిగానే మెటల్ కాస్టింగ్ ప్రక్రియ, అందులో కరిగిన లోహాన్ని ఖర్చు చేయదగిన అచ్చులో పోస్తారు. అయినప్పటికీ, షెల్ అచ్చు కాస్టింగ్లో, అచ్చు అనేది ఒక నమూనా చుట్టూ ఇసుక-రెసిన్ మిశ్రమాన్ని వర్తింపజేయడం ద్వారా సృష్టించబడిన సన్నని గోడల షెల్. నమూనా, కావలసిన భాగం ఆకారంలో ఒక మెటల్ ముక్క, బహుళ షెల్ అచ్చులను రూపొందించడానికి తిరిగి ఉపయోగించబడుతుంది. పునర్వినియోగ నమూనా అధిక ఉత్పత్తి రేట్లను అనుమతిస్తుంది, అయితే పునర్వినియోగపరచలేని అచ్చులు సంక్లిష్ట జ్యామితులను ప్రసారం చేయడానికి వీలు కల్పిస్తాయి. షెల్ మోల్డ్ కాస్టింగ్కు మెటల్ నమూనా, ఓవెన్, ఇసుక-రెసిన్ మిశ్రమం, డంప్ బాక్స్ మరియు కరిగిన లోహాన్ని ఉపయోగించడం అవసరం.
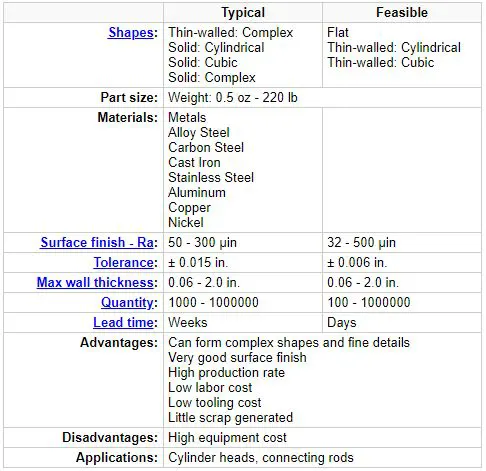
షెల్ అచ్చు కాస్టింగ్ఫెర్రస్ మరియు ఫెర్రస్ కాని లోహాల వినియోగాన్ని అనుమతిస్తుంది, సాధారణంగా తారాగణం ఇనుము, కార్బన్ స్టీల్, అల్లాయ్ స్టీల్, స్టెయిన్లెస్ స్టీల్, అల్యూమినియం మిశ్రమాలు మరియు రాగి మిశ్రమాలను ఉపయోగిస్తారు. సాధారణ భాగాలు చిన్న నుండి మధ్యస్థ పరిమాణంలో ఉంటాయి మరియు గేర్ హౌసింగ్లు, సిలిండర్ హెడ్లు, కనెక్టింగ్ రాడ్లు మరియు లివర్ ఆర్మ్స్ వంటి అధిక ఖచ్చితత్వం అవసరం.
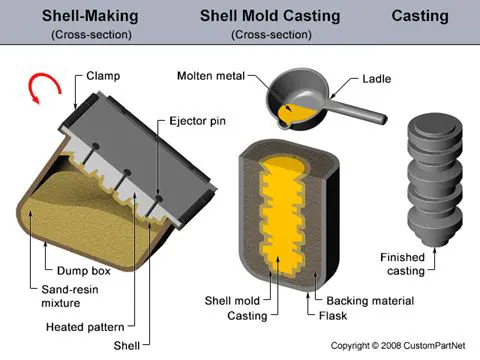
దిషెల్ అచ్చు కాస్టింగ్ప్రక్రియ క్రింది దశలను కలిగి ఉంటుంది:
1.నమూనా సృష్టి - సాధారణంగా ఇనుము లేదా ఉక్కు నుండి కావలసిన భాగం ఆకారంలో రెండు-ముక్కల లోహ నమూనా సృష్టించబడుతుంది. తక్కువ వాల్యూమ్ ఉత్పత్తికి అల్యూమినియం లేదా రియాక్టివ్ మెటీరియల్స్ను ప్రసారం చేయడానికి గ్రాఫైట్ వంటి ఇతర పదార్థాలు కొన్నిసార్లు ఉపయోగించబడతాయి.
2.అచ్చు సృష్టి - మొదటిది, ప్రతి నమూనా సగం 175-370°C (350-700°F)కి వేడి చేయబడుతుంది మరియు తొలగింపును సులభతరం చేయడానికి కందెనతో పూత ఉంటుంది. తరువాత, వేడిచేసిన నమూనా డంప్ బాక్స్కు బిగించబడుతుంది, ఇందులో ఇసుక మిశ్రమం మరియు రెసిన్ బైండర్ ఉంటుంది. డంప్ బాక్స్ విలోమం చేయబడింది, ఈ ఇసుక-రెసిన్ మిశ్రమం నమూనాను పూయడానికి అనుమతిస్తుంది. వేడిచేసిన నమూనా మిశ్రమాన్ని పాక్షికంగా నయం చేస్తుంది, ఇది ఇప్పుడు నమూనా చుట్టూ షెల్ను ఏర్పరుస్తుంది. ప్రతి నమూనా సగం మరియు చుట్టుపక్కల ఉన్న షెల్ ఓవెన్లో పూర్తయ్యేలా నయం చేయబడుతుంది మరియు ఆ తర్వాత షెల్ నమూనా నుండి బయటకు తీయబడుతుంది.
3.అచ్చు అసెంబ్లీ - రెండు షెల్ భాగాలు ఒకదానితో ఒకటి జతచేయబడి, పూర్తి షెల్ అచ్చును రూపొందించడానికి సురక్షితంగా బిగించబడి ఉంటాయి. ఏదైనా కోర్లు అవసరమైతే, అచ్చును మూసివేయడానికి ముందు అవి చొప్పించబడతాయి. షెల్ అచ్చు అప్పుడు ఒక ఫ్లాస్క్లో ఉంచబడుతుంది మరియు బ్యాకింగ్ మెటీరియల్తో మద్దతు ఇస్తుంది.
4. పోయడం - అచ్చు సురక్షితంగా బిగించబడి ఉంటుంది, అయితే కరిగిన లోహాన్ని ఒక గరిటె నుండి గేటింగ్ సిస్టమ్లోకి పోస్తారు మరియు అచ్చు కుహరాన్ని నింపుతుంది.
5.శీతలీకరణ - అచ్చు నిండిన తర్వాత, కరిగిన లోహం చల్లగా మరియు తుది కాస్టింగ్ ఆకారంలో పటిష్టం చేయడానికి అనుమతించబడుతుంది.
6.కాస్టింగ్ తొలగింపు - కరిగిన లోహం చల్లబడిన తర్వాత, అచ్చు విరిగిపోతుంది మరియు కాస్టింగ్ తీసివేయబడుతుంది. ఫీడ్ సిస్టమ్ నుండి ఏదైనా అదనపు లోహాన్ని మరియు అచ్చు నుండి ఏదైనా ఇసుకను తొలగించడానికి కత్తిరించడం మరియు శుభ్రపరిచే ప్రక్రియలు అవసరం.
షెల్ అచ్చు కాస్టింగ్ఫెర్రస్ మరియు ఫెర్రస్ కాని లోహాల వినియోగాన్ని అనుమతిస్తుంది, సాధారణంగా తారాగణం ఇనుము, కార్బన్ స్టీల్, అల్లాయ్ స్టీల్, స్టెయిన్లెస్ స్టీల్, అల్యూమినియం మిశ్రమాలు మరియు రాగి మిశ్రమాలను ఉపయోగిస్తారు. సాధారణ భాగాలు చిన్న నుండి మధ్యస్థ పరిమాణంలో ఉంటాయి మరియు గేర్ హౌసింగ్లు, సిలిండర్ హెడ్లు, కనెక్టింగ్ రాడ్లు మరియు లివర్ ఆర్మ్స్ వంటి అధిక ఖచ్చితత్వం అవసరం.
దిషెల్ అచ్చు కాస్టింగ్ప్రక్రియ క్రింది దశలను కలిగి ఉంటుంది:
1.నమూనా సృష్టి - సాధారణంగా ఇనుము లేదా ఉక్కు నుండి కావలసిన భాగం ఆకారంలో రెండు-ముక్కల లోహ నమూనా సృష్టించబడుతుంది. తక్కువ వాల్యూమ్ ఉత్పత్తికి అల్యూమినియం లేదా రియాక్టివ్ మెటీరియల్స్ను ప్రసారం చేయడానికి గ్రాఫైట్ వంటి ఇతర పదార్థాలు కొన్నిసార్లు ఉపయోగించబడతాయి.
2.అచ్చు సృష్టి - మొదటిది, ప్రతి నమూనా సగం 175-370°C (350-700°F)కి వేడి చేయబడుతుంది మరియు తొలగింపును సులభతరం చేయడానికి కందెనతో పూత ఉంటుంది. తరువాత, వేడిచేసిన నమూనా డంప్ బాక్స్కు బిగించబడుతుంది, ఇందులో ఇసుక మిశ్రమం మరియు రెసిన్ బైండర్ ఉంటుంది. డంప్ బాక్స్ విలోమం చేయబడింది, ఈ ఇసుక-రెసిన్ మిశ్రమం నమూనాను పూయడానికి అనుమతిస్తుంది. వేడిచేసిన నమూనా మిశ్రమాన్ని పాక్షికంగా నయం చేస్తుంది, ఇది ఇప్పుడు నమూనా చుట్టూ షెల్ను ఏర్పరుస్తుంది. ప్రతి నమూనా సగం మరియు చుట్టుపక్కల ఉన్న షెల్ ఓవెన్లో పూర్తయ్యేలా నయం చేయబడుతుంది మరియు ఆ తర్వాత షెల్ నమూనా నుండి బయటకు తీయబడుతుంది.
3.అచ్చు అసెంబ్లీ - రెండు షెల్ భాగాలు ఒకదానితో ఒకటి జతచేయబడి, పూర్తి షెల్ అచ్చును రూపొందించడానికి సురక్షితంగా బిగించబడి ఉంటాయి. ఏదైనా కోర్లు అవసరమైతే, అచ్చును మూసివేయడానికి ముందు అవి చొప్పించబడతాయి. షెల్ అచ్చు అప్పుడు ఒక ఫ్లాస్క్లో ఉంచబడుతుంది మరియు బ్యాకింగ్ మెటీరియల్తో మద్దతు ఇస్తుంది.
4. పోయడం - అచ్చు సురక్షితంగా బిగించబడి ఉంటుంది, అయితే కరిగిన లోహాన్ని ఒక గరిటె నుండి గేటింగ్ సిస్టమ్లోకి పోస్తారు మరియు అచ్చు కుహరాన్ని నింపుతుంది.
5.శీతలీకరణ - అచ్చు నిండిన తర్వాత, కరిగిన లోహం చల్లగా మరియు తుది కాస్టింగ్ ఆకారంలో పటిష్టం చేయడానికి అనుమతించబడుతుంది.
6.కాస్టింగ్ తొలగింపు - కరిగిన లోహం చల్లబడిన తర్వాత, అచ్చు విరిగిపోతుంది మరియు కాస్టింగ్ తీసివేయబడుతుంది. ఫీడ్ సిస్టమ్ నుండి ఏదైనా అదనపు లోహాన్ని మరియు అచ్చు నుండి ఏదైనా ఇసుకను తొలగించడానికి కత్తిరించడం మరియు శుభ్రపరిచే ప్రక్రియలు అవసరం.
వాటర్ గ్లాస్ ఇన్వెస్ట్మెంట్ కాస్టింగ్
వాటర్ గ్లాస్ ఇన్వెస్ట్మెంట్ కాస్టింగ్
వాటర్ గ్లాస్ ఇన్వెస్ట్మెంట్ కాస్టింగ్పెట్టుబడి కాస్టింగ్ (అనగా కోల్పోయిన మైనపు పద్ధతి)కి చాలా పోలి ఉంటుంది, అయితే ఇది పెద్ద కాస్టింగ్లకు ప్రత్యేకంగా సరిపోతుంది మరియు ఉత్పత్తి చేయడానికి చౌకగా ఉంటుంది. ఈ ప్రక్రియ ఇసుక కాస్టింగ్ ద్వారా సాధించిన దానికంటే చాలా ఉన్నతమైన ఉపరితల ముగింపు మరియు డైమెన్షనల్ ఖచ్చితత్వాన్ని అందిస్తుంది మరియు మరింత సంక్లిష్టమైన ఆకృతులను సాధించవచ్చు. స్టీల్స్తో పాటు, ఈ పద్ధతిని ఉపయోగించి ఇనుము మరియు SG ఇనుము వంటి ప్రత్యామ్నాయ పదార్థాలను తారాగణం చేయడం సాధ్యపడుతుంది.
కోల్పోయిన మైనపు పద్ధతి మరియు వాటర్ గ్లాస్ కాస్టింగ్ మధ్య వ్యత్యాసం కేవలం సిరామిక్ అచ్చు నుండి మైనపును తొలగించే విధంగా ఉంటుంది:
· పెట్టుబడి కాస్టింగ్ మైనపును కరిగించడానికి అధిక ఉష్ణోగ్రత ఆటోక్లేవ్లను ఉపయోగిస్తుంది, అయితే:-
· వాటర్ గ్లాస్ కాస్టింగ్లో మైనపును తొలగించడానికి అచ్చులను వేడి నీటిలో ముంచుతారు. అప్పుడు మైనపు అచ్చుల నుండి కరిగిపోతుంది మరియు అది నీటి ఉపరితలంపై తేలుతుంది. ఇది మైనపు తయారీ ప్రయోజనాల కోసం దానిని తీసివేయడానికి మరియు మళ్లీ ఉపయోగించేందుకు అనుమతిస్తుంది.
సహజంగానే, ఇది పర్యావరణ ప్రయోజనాలను కూడా అందిస్తుంది మరియు మైనపు పూర్తిగా పునర్వినియోగపరచదగినది.
Lester-cast ఈ ప్రక్రియను ఉపయోగించి విడిభాగాలను తయారు చేయడంలో అనుభవాన్ని కలిగి ఉన్న చైనాలోని తన భాగస్వామి కంపెనీ ద్వారా వాటర్ గ్లాస్ ఎంపికను అందించగలదు.
సంగ్రహంగా చెప్పాలంటే, నీటి గాజు ప్రక్రియ అందిస్తుంది:
· ఇసుక కాస్టింగ్ కంటే సుపీరియర్ ఉపరితల ముగింపు.
· ఇసుక కాస్టింగ్ కంటే ఎక్కువ డైమెన్షనల్ ఖచ్చితత్వం.
· మరింత సంక్లిష్టమైన భాగాలను సాధించండి.
· సాంప్రదాయ పెట్టుబడి కాస్టింగ్ పద్ధతి కంటే పెద్ద భాగాలు.
· పెట్టుబడి కాస్టింగ్ కంటే చౌకైనది.
· లోహాల గొప్ప ఎంపిక.
· పర్యావరణ ప్రయోజనాలు.
వాటర్ గ్లాస్ కాస్టింగ్ అనేది ఇన్వెస్ట్మెంట్ కాస్టింగ్ ప్రక్రియలో ఒకటి, దీనిలో నీటి గ్లాస్ అచ్చు పదార్థాలలో నిష్పత్తిలో జోడించబడుతుంది మరియు 6-8 నిమిషాలు కదిలించి కలపబడుతుంది, ఆపై â సోడియం సిలికేట్-బంధిత ఇసుకలో రుబ్బు. అప్పుడు ఇసుకను అచ్చు పెట్టెల్లో ఉంచుతారు, అందులో CO2 ఎక్కువగా ఎగిరింది. CO2 సిలికా జెల్ నుండి నీటి గాజుతో రసాయన ప్రతిచర్యను ప్రారంభిస్తుంది, ఇది సోడియం సిలికేట్-బంధిత ఇసుకను గట్టిపరుస్తుంది.
మీ అనుకూలీకరించిన భాగాల కోసం వాటర్ గ్లాస్ కాస్టింగ్ను ఎందుకు ఎంచుకోవాలి?
వాటర్ గ్లాస్ కాస్టింగ్ పార్ట్స్ అనేది షార్ట్ షెల్ మేకింగ్ సైకిల్స్తో అత్యంత ఖర్చుతో కూడుకున్న కాస్టింగ్ ప్రక్రియ, ఇది చాలా ఖర్చులను తగ్గించడంలో మీకు సహాయపడుతుంది.
సిలికా సోల్ కాస్టింగ్ భాగాలతో పోలిస్తే, వాటర్ గ్లాస్ కాస్టింగ్ భాగాలు పెద్ద ఉపరితల కరుకుదనం మరియు తక్కువ డైమెన్షన్ ఖచ్చితత్వంతో ఉంటాయి.
ఇన్వెస్ట్మెంట్ వాటర్ గ్లాస్ కాస్టింగ్ భాగాల ఉపరితల నాణ్యత తక్కువగా ఉంది, కాబట్టి ఇది ప్రధానంగా కార్బన్ స్టీల్ మరియు తక్కువ అల్లాయ్ స్టీల్ కాస్టింగ్ల కోసం ఉపయోగించబడుతుంది. మరియు సిలికా సోల్ ప్రెసిషన్ కాస్టింగ్ ప్రధానంగా హై-అల్లాయ్ స్టీల్ మరియు స్టెయిన్లెస్ స్టీల్ ఉత్పత్తులకు ఉపయోగించబడుతుంది.
అప్లికేషన్: చైనా వాటర్ గ్లాస్ కాస్టింగ్లు ఆటోమోటివ్ కాస్టింగ్లు, ఇంజనీరింగ్ మెషినరీ కాస్టింగ్, వ్యవసాయ కాస్టింగ్ భాగాలు, మోటార్ కాస్టింగ్ భాగాలు, ఎలివేటర్ కాస్ట్ పార్ట్స్, మైనింగ్ పార్ట్స్, ఎర్త్-మూవింగ్ మెషినరీ కాస్టింగ్ భాగాలు, నిర్మాణ యంత్రాల కాస్టింగ్ భాగాలు వంటి అన్ని రకాల యంత్రాల్లో విస్తృతంగా వర్తించబడతాయి. మెరైన్ & షిప్ కాస్టింగ్, పంప్ ఫిట్టింగ్లు, హైడ్రాలిక్ సిలిండర్ కాస్టింగ్లు, వాల్వ్ కాస్టింగ్ విడి భాగాలు మరియు వివిధ మెటల్ కాస్టింగ్.
ఫీచర్ చేయబడిన ఉత్పత్తులు
అల్లాయ్ స్టీల్ సిలికా సోల్ ఇన్వెస్ట్మెంట్ ఆటో కాస్టింగ్
అల్లాయ్ స్టీల్ సిలికా సోల్ ఇన్వెస్ట్మెంట్ కాస్టింగ్ బఫర్లు
సిలికా సోల్ ఇన్వెస్ట్మెంట్ కాస్టింగ్ స్టెయిన్లెస్ స్టీల్ మోల్డ్
స్టెయిన్లెస్ స్టీల్ మోల్డ్ సిలికా సోల్ ఇన్వెస్ట్మెంట్ కాస్టింగ్
యాక్సిల్ స్లీవ్ కోసం స్టెయిన్లెస్ స్టీల్ సిలికా సోల్ ఇన్వెస్ట్మెంట్ కాస్టింగ్
కార్ బ్రేక్ కోసం డక్టైల్ ఐరన్ సిలికా సోల్ ఇన్వెస్ట్మెంట్ కాస్టింగ్
స్టెయిన్లెస్ స్టీల్ సిలికా సోల్ ఇన్వెస్ట్మెంట్ కాస్టింగ్
మెకానికల్ కనెక్ట్ చేయబడిన భాగాల కోసం కార్బన్ స్టీల్ సిలికా సోల్ కాస్టింగ్


మా గురించి
గురించి
మాకు
Ningbo Zhiye మెకానికల్ కాంపోనెంట్స్ Co., Ltd. ఇది జియాచెన్ ఇండస్ట్రియల్ జోన్, చున్హు టౌన్, ఫెంగ్హువా జిల్లా, నింగ్బో సిటీలో ఉంది, ఇది చైనాలో ఖచ్చితమైన కాస్టింగ్లకు ప్రసిద్ధి చెందింది. ఇది మొత్తం 5 కంపెనీలను కలిగి ఉన్న నింగ్బో హుయాషెన్ గ్రూప్కు అధీనంలో ఉంది. .900 మంది ఉద్యోగులతో మరియు వార్షిక ఉత్పత్తి ఉత్పత్తి 3,000 టన్నుల కంటే ఎక్కువగా ఉంది. ప్రధాన వ్యాపార శ్రేణులుసిలికా సోల్ ఇన్వెస్ట్మెంట్ కాస్టింగ్, వాటర్ గ్లాస్ ఇన్వెస్ట్మెంట్ కాస్టింగ్, లాస్ట్ ఫోమ్ కాస్టింగ్, షెల్ మోల్డ్ కాస్టింగ్ మరియు కాంపోజిట్ లాస్ట్ వాక్స్ ఇన్వెస్ట్మెంట్ కాస్టింగ్.ఇది చైనాలో ఖచ్చితమైన కాస్టింగ్లకు ప్రసిద్ధి చెందిన సరఫరా.

-

PRICE

PRICE
మీకు అధిక-నాణ్యత ఉత్పత్తులను అందించండి మరియు అత్యంత పోటీ ధరలను కోట్ చేయండి.
వివరాలను వీక్షించండి -

OEM/ODM

OEM/ODM
OEM/ODM ఆర్డర్లు స్వాగతించబడ్డాయి, మేము మీ అన్ని అవసరాలను తీర్చడానికి ప్రయత్నిస్తున్నాము.
వివరాలను వీక్షించండి -

నాణ్యత

నాణ్యత
ఉత్పత్తి నాణ్యతపై దృష్టి పెట్టండి, ఉత్పత్తి నాణ్యత తనిఖీ రేటు 100%.
వివరాలను వీక్షించండి -

డెలివరీ

డెలివరీ
ఫాస్ట్ సప్లై చైన్ గ్యారెంటీ సిస్టమ్ ఖచ్చితమైన డెలివరీ సమయాన్ని నిర్ధారిస్తుంది.
వివరాలను వీక్షించండి -

సేవ

సేవ
ఉత్పత్తిపై ఏదైనా సమస్యను పరిష్కరించడంలో మీకు సహాయం చేయడానికి కస్టమర్లు 24 గంటలు ప్రత్యుత్తరం ఇస్తారు.
వివరాలను వీక్షించండి
కొత్త ఉత్పత్తులు


వార్తలు
42CrMo అల్లాయ్ స్టీల్ కాస్టింగ్ అంటే ఏమిటి మరియు ఇది డిమాండ్ చేసే మెకానికల్ భాగాలకు ఎలా మద్దతు ఇస్తుంది?
42CrMo అల్లాయ్ స్టీల్ కాస్టింగ్ అనేది మెకానికల్ భాగాల కోసం ఒక పరిష్కారం, ఇది బలం, మొండితనం, దుస్తులు నిరోధకత మరియు నిర్మాణాత్మక విశ్వసనీయత యొక్క ఉపయోగకరమైన కలయిక అవసరం. పదార్థం సాధారణంగా క్రోమియం-మాలిబ్డినం ఇంజనీరింగ్ స్టీల్స్తో అనుబంధించబడి ఉంటుంది మరియు 42CrMo4 మరియు AISI 4140 వంటి గ్రేడ్లకు దగ్గరి సంబంధం కలిగి ఉంటుంది, అయితే ఖచ్చితమైన సమానత్వం వర్తించే ప్రమాణం మరియు స్పెసిఫికేషన్పై ఆధారపడి ఉంటుంది. తారాగణం భాగాల కోసం, మెటీరియల్ ఎంపిక మాత్రమే సరిపోదు. మెల్టింగ్ ప్రాక్టీస్, అచ్చు డిజైన్, ఫీడింగ్, ఘనీభవన నియంత్రణ, వేడి చికిత్స, డైమెన్షనల్ ఖచ్చితత్వం, మ్యాచింగ్ భత్యం మరియు తనిఖీ అన్నీ తుది భాగాన్ని ప్రభావితం చేస్తాయి.
ఇంకా చదవండి
కార్బన్ స్టీల్ సిలికా సోల్ ఇన్వెస్ట్మెంట్ కాస్టింగ్ సి గేర్ బ్లాంక్ పనితీరును ఎలా మెరుగుపరుస్తుంది?
కార్బన్ స్టీల్ సిలికా సోల్ ఇన్వెస్ట్మెంట్ కాస్టింగ్ సి గేర్ బ్లాంక్ అనేది బలం, డైమెన్షనల్ అనుగుణ్యత, వేర్ రెసిస్టెన్స్ మరియు మ్యాచింగ్ ఫ్లెక్సిబిలిటీ యొక్క ఆధారపడదగిన కలయిక అవసరమయ్యే అప్లికేషన్ల కోసం రూపొందించబడింది. పూర్తిగా సాంప్రదాయిక మ్యాచింగ్ ద్వారా కాంప్లెక్స్ గేర్ బ్లాంక్లను తయారు చేయడంతో పోలిస్తే, సిలికా సోల్ ఇన్వెస్ట్మెంట్ కాస్టింగ్ అనవసరమైన మెటీరియల్ రిమూవల్ను తగ్గించేటప్పుడు క్లిష్టమైన జ్యామితులు మరియు నియంత్రిత టాలరెన్స్లతో నికర-ఆకార భాగాలను ఉత్పత్తి చేస్తుంది.
ఇంకా చదవండి
జత చేసిన రో స్టెమ్ మెకానికల్ పనితీరు మరియు విశ్వసనీయతను ఎలా మెరుగుపరుస్తుంది?
ఆధునిక యాంత్రిక వ్యవస్థలలో, ఖచ్చితత్వం, స్థిరత్వం మరియు మన్నిక అనేది పరికరాల పనితీరు మరియు సేవా జీవితాన్ని నిర్ణయించే కీలకమైన అంశాలు. మెరుగైన లోడ్ పంపిణీ, మెరుగైన నిర్మాణ బలం మరియు డిమాండ్ ఉన్న పని పరిస్థితులలో విశ్వసనీయమైన ఆపరేషన్ అవసరమయ్యే అనువర్తనాల కోసం జత చేసిన వరుస కాండం ఒక ముఖ్యమైన భాగం పరిష్కారంగా మారింది.
ఇంకా చదవండి
ఆధునిక వైర్ కనెక్షన్ సిస్టమ్ల కోసం డబుల్-ఇయర్ వెడ్జ్-ఆకారపు వైర్ క్లాంప్ బాడీని ఏది నమ్మదగినదిగా చేస్తుంది?
డబుల్-ఇయర్ వెడ్జ్-ఆకారపు వైర్ క్లాంప్ బాడీ అనేది వివిధ వైర్ కనెక్షన్ మరియు మెకానికల్ ఫాస్టెనింగ్ సిస్టమ్లలో ఉపయోగించే ముఖ్యమైన భాగం. దీని ప్రత్యేకమైన చీలిక నిర్మాణం మరియు డబుల్-ఇయర్ డిజైన్ అద్భుతమైన పట్టు బలం, స్థిరత్వం మరియు దీర్ఘకాలిక విశ్వసనీయతను అందిస్తాయి.
ఇంకా చదవండి
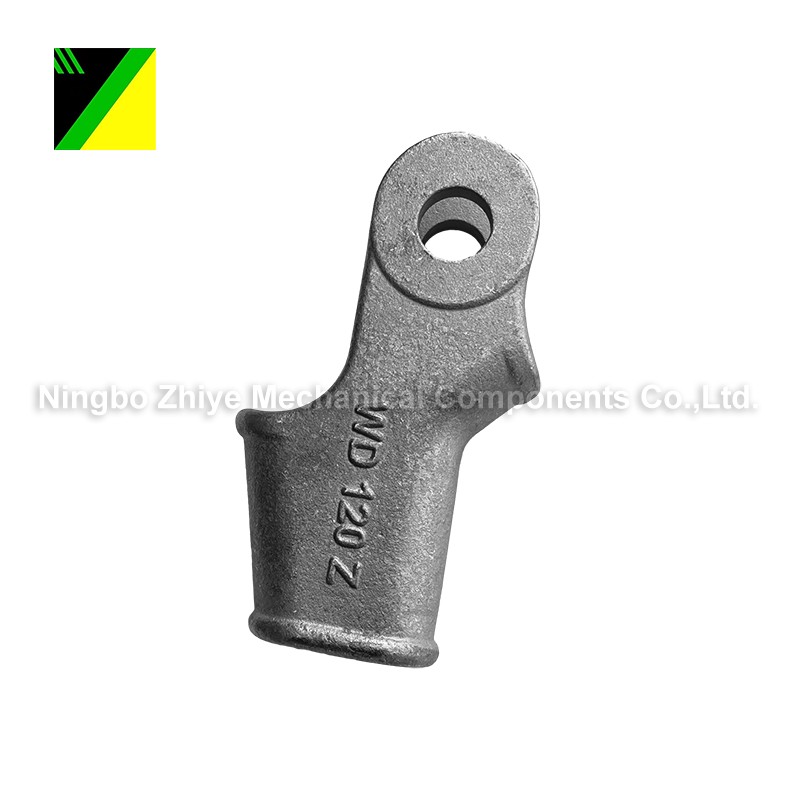
ఆధునిక కేబుల్ కనెక్షన్ల కోసం డబుల్-ఇయర్ వెడ్జ్-ఆకారపు వైర్ క్లాంప్ హౌసింగ్ను ఏది నమ్మదగినదిగా చేస్తుంది?
నమ్మదగిన కేబుల్ కనెక్షన్ సిస్టమ్ విద్యుత్ భాగాలపై మాత్రమే కాకుండా వాటి చుట్టూ ఉన్న యాంత్రిక రక్షణపై కూడా ఆధారపడి ఉంటుంది. డబుల్-ఇయర్ వెడ్జ్-ఆకారపు వైర్ క్లాంప్ హౌసింగ్ స్థిరమైన వైర్ పొజిషనింగ్, మెరుగైన మెకానికల్ బలం మరియు డిమాండ్ ఉన్న అప్లికేషన్లలో దీర్ఘకాలిక రక్షణను అందించడానికి రూపొందించబడింది.
ఇంకా చదవండి
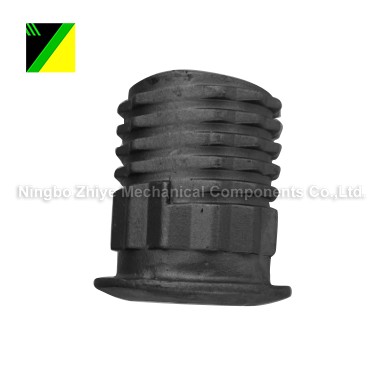
భారీ-డ్యూటీ అప్లికేషన్ల కోసం కార్బన్ స్టీల్ కాస్టింగ్ లార్జ్ నట్ సరైన ఎంపికగా చేస్తుంది?
అధిక బలం, డైమెన్షనల్ స్థిరత్వం మరియు దీర్ఘకాలిక విశ్వసనీయత అవసరమైన పరిశ్రమలలో కార్బన్ స్టీల్ కాస్టింగ్ పెద్ద గింజలు కీలక పాత్ర పోషిస్తాయి. భారీ యంత్రాలు మరియు నిర్మాణ సామగ్రి నుండి రవాణా వ్యవస్థలు మరియు పారిశ్రామిక నిర్మాణాల వరకు, ఈ భాగాలు తీవ్రమైన పని పరిస్థితులలో సురక్షితమైన బందు పరిష్కారాలను అందిస్తాయి. ఈ కథనం కార్బన్ స్టీల్ కాస్టింగ్ లార్జ్ నట్స్ యొక్క తయారీ ప్రక్రియ, ప్రయోజనాలు, అప్లికేషన్లు, ఎంపిక పరిశీలనలు మరియు నిర్వహణ పద్ధతులను వివరిస్తుంది, కొనుగోలుదారులు వారి నిర్దిష్ట అవసరాలకు సరైన ఉత్పత్తిని ఎలా ఎంచుకోవాలో అర్థం చేసుకోవడంలో సహాయపడుతుంది.
ఇంకా చదవండి